
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-29 Происхождение:Работает


Представьте себе, что вы тратите полсмены на укладку безупречно выглядящего валика на соединение трубы высокого давления 6G, а на следующее утро инспектор по неразрушающему контролю (NDT) отмечает его на наличие трещин под буртиком. Устали от неудачных рентгеновских тестов и бесконечной грязной работы по переделке? Вы, конечно, не единственный, кто столкнулся с этим.
При изготовлении конструкций и сосудов под давлением окружающая влага невероятно быстро разрушает стержни с низким содержанием водорода. Даже пара часов влажного утра может поставить под угрозу химическую целостность флюса. К счастью, подходящего размера сушилка для сварочных стержней станет вашей основной линией защиты от атмосферного загрязнения. Это предотвращает дорогостоящие структурные дефекты задолго до того, как зажжется дуга.
Однако для покупки подходящего оборудования требуется нечто большее, чем просто взять нагретую металлическую коробку. Вы должны тщательно сопоставить тепловые возможности и удерживающую способность устройства с конкретной суточной скоростью сгорания вашего экипажа. Из этого подробного руководства вы узнаете, какие именно характеристики необходимы для поддержания расходных материалов в идеальном состоянии и строгого соответствия нормам сварных швов.
Влажность — враг: даже кратковременное воздействие атмосферы может разрушить электроды с низким содержанием водорода (например, E7018), что приведет к дорогостоящим структурным дефектам сварных швов.
Хранение или повторная сушка: вам нужны совершенно разные температурные диапазоны в зависимости от того, просто поддерживаете ли вы заводскую сухость (выдерживание/хранение) или агрессивно восстанавливаете стержни, подвергшиеся воздействию влаги (повторная сушка/повторная сушка).
Вместимость имеет значение: выбор между небольшим мобильным устройством (10–20 фунтов) и массивной стационарной печью (более 400 фунтов) полностью зависит от численности вашей бригады, местоположения рабочей площадки и ежедневного потребления расходных материалов.
Соблюдение требований имеет решающее значение: следование стандартам AWS и ASME по управлению расходными материалами не подлежит обсуждению применительно к конструкционной стали и сосудам под давлением.
Понимание того, как именно деградируют электроды, — это не просто теория, это важнейшая операционная реальность для любого производственного цеха или мобильного оборудования. Специальная стержневая печь абсолютно необходима для поддержания металлургической целостности сварочной ванны.
Флюсовое покрытие электродов для сварки защитным металлом (SMAW) очень гигроскопично. Он активно высасывает влагу из воздуха, как губка. Когда электрод, загрязненный влагой, изнашивается, сильный нагрев сварочной дуги резко расщепляет захваченные молекулы воды (H₂O) на водород и кислород.
Следовательно, газообразный водород растворяется непосредственно в расплавленном металле сварного шва. По мере того как соединение остывает и затвердевает, водород пытается пробиться наружу. Если он попадает в затвердевающий металл или зону термического влияния (ЗТВ), он создает огромное внутреннее напряжение. Это явление приводит к растрескиванию под буртиком, широко известному как водородное растрескивание (HIC) или холодное растрескивание. Кроме того, выходящий газ может оставлять пустоты, что приводит к серьезной пористости. Оба дефекта снижают прочность соединения на растяжение и гарантируют неудавшуюся неразрушающую оценку.
Основная функция сушильного оборудования — создание контролируемой микросреды, которая полностью останавливает поглощение влаги. Поддерживая постоянную повышенную температуру окружающей среды, камера предотвращает образование конденсата и сохраняет флюсовое покрытие на заводском уровне влажности.
Инвестиции в правильное управление расходными материалами напрямую коррелируют со значительной экономией эксплуатационных расходов. Если электроды подвергаются воздействию атмосферы за пределами установленных пределов, их необходимо либо подвергнуть длительному энергоемкому процессу повторной обработки, либо выбросить в мусор. Что еще более важно, использование поврежденных стержней приводит к дефектным сварным швам, которые требуют утомительной дуговой строжки, шлифовки и повторной сварки. Используя надежный аккумулятор тепла, производственные мощности сводят к минимуму количество расходных материалов и значительно сокращают трудозатраты, затрачиваемые на доработку.
Частая путаница, которую я вижу в цехах, — это путаница выдержки (хранения) и повторной выпечки (повторной сушки). Эти два процесса требуют совершенно разных термических профилей и служат совершенно разным целям. Выбор неправильной температуры может либо не удалить глубоко проникшую влагу, либо навсегда разрушить электрод.
Печи для выдержки предназначены для одной очень конкретной цели: сохранять новые, незагрязненные стержни сухими сразу после вскрытия герметично закрытой заводской банки.
Для стандартных электродов с низким содержанием водорода требуемая температура выдержки обычно составляет от 250°F до 300°F (от 120°C до 150°C). При этой температуре окружающий воздух внутри камеры остается значительно выше точки росы. Крайне важно понимать, что печи для выдержки не обладают тепловой способностью выпекать влагу после намокания стержня. Например, если сварщик оставит несколько E7018 на задней двери грузовика во время влажной утренней смены, то бросок их обратно в печь для выдержки при температуре 250°F во второй половине дня не спасет их.
Напротив, если электроды подвергались воздействию атмосферы дольше, чем позволяют отраслевые нормы, их необходимо тщательно восстановить. Эти установки для повторной сушки работают при значительно более высоких температурах, обычно в диапазоне от 500°F до 800°F (от 260°C до 425°C), в зависимости от точного состава флюса.
Высокотемпературная досушка буквально выпаривает из флюса глубоко впитавшуюся влагу, восстанавливая его низководородные характеристики. Однако этот процесс должен выполняться с точностью. Обжиг стержней при температуре, превышающей рекомендации производителя, разрушит химические связующие во флюсе. Если эти связующие выходят из строя, флюс становится хрупким, отслаивается от сердечника и делает электрод совершенно бесполезным.
Тип электрода | Примеры классификации | Температура выдерживания/хранения | Температура повторной сушки/обжига |
|---|---|---|---|
Низководородная (мягкая сталь) | Е7018, Е7016, Е8018 | 250–300 °F (120–150 °C) | 500–800 °F (260–425 °C) в течение 1–2 часов |
Нержавеющая сталь | Э308Л, Е309Л, Е316Л | 200–250 °F (95–120 °C) | 400–600 °F (205–315 °C) в течение 1–2 часов |
Целлюлозный | Е6010, Е6011 | НЕ ХРАНИТЕ В ДУХОВКЕ | НЕ ПЕРЕДОВЫВАТЬ |
Предупреждение о целлюлозных стержнях: необходимо помнить, что целлюлозные электроды основаны на определенном внутреннем содержании влаги для создания агрессивного защитного газа и характеристик глубокого проникновения. Запекание разрушает стабильность их дуги.
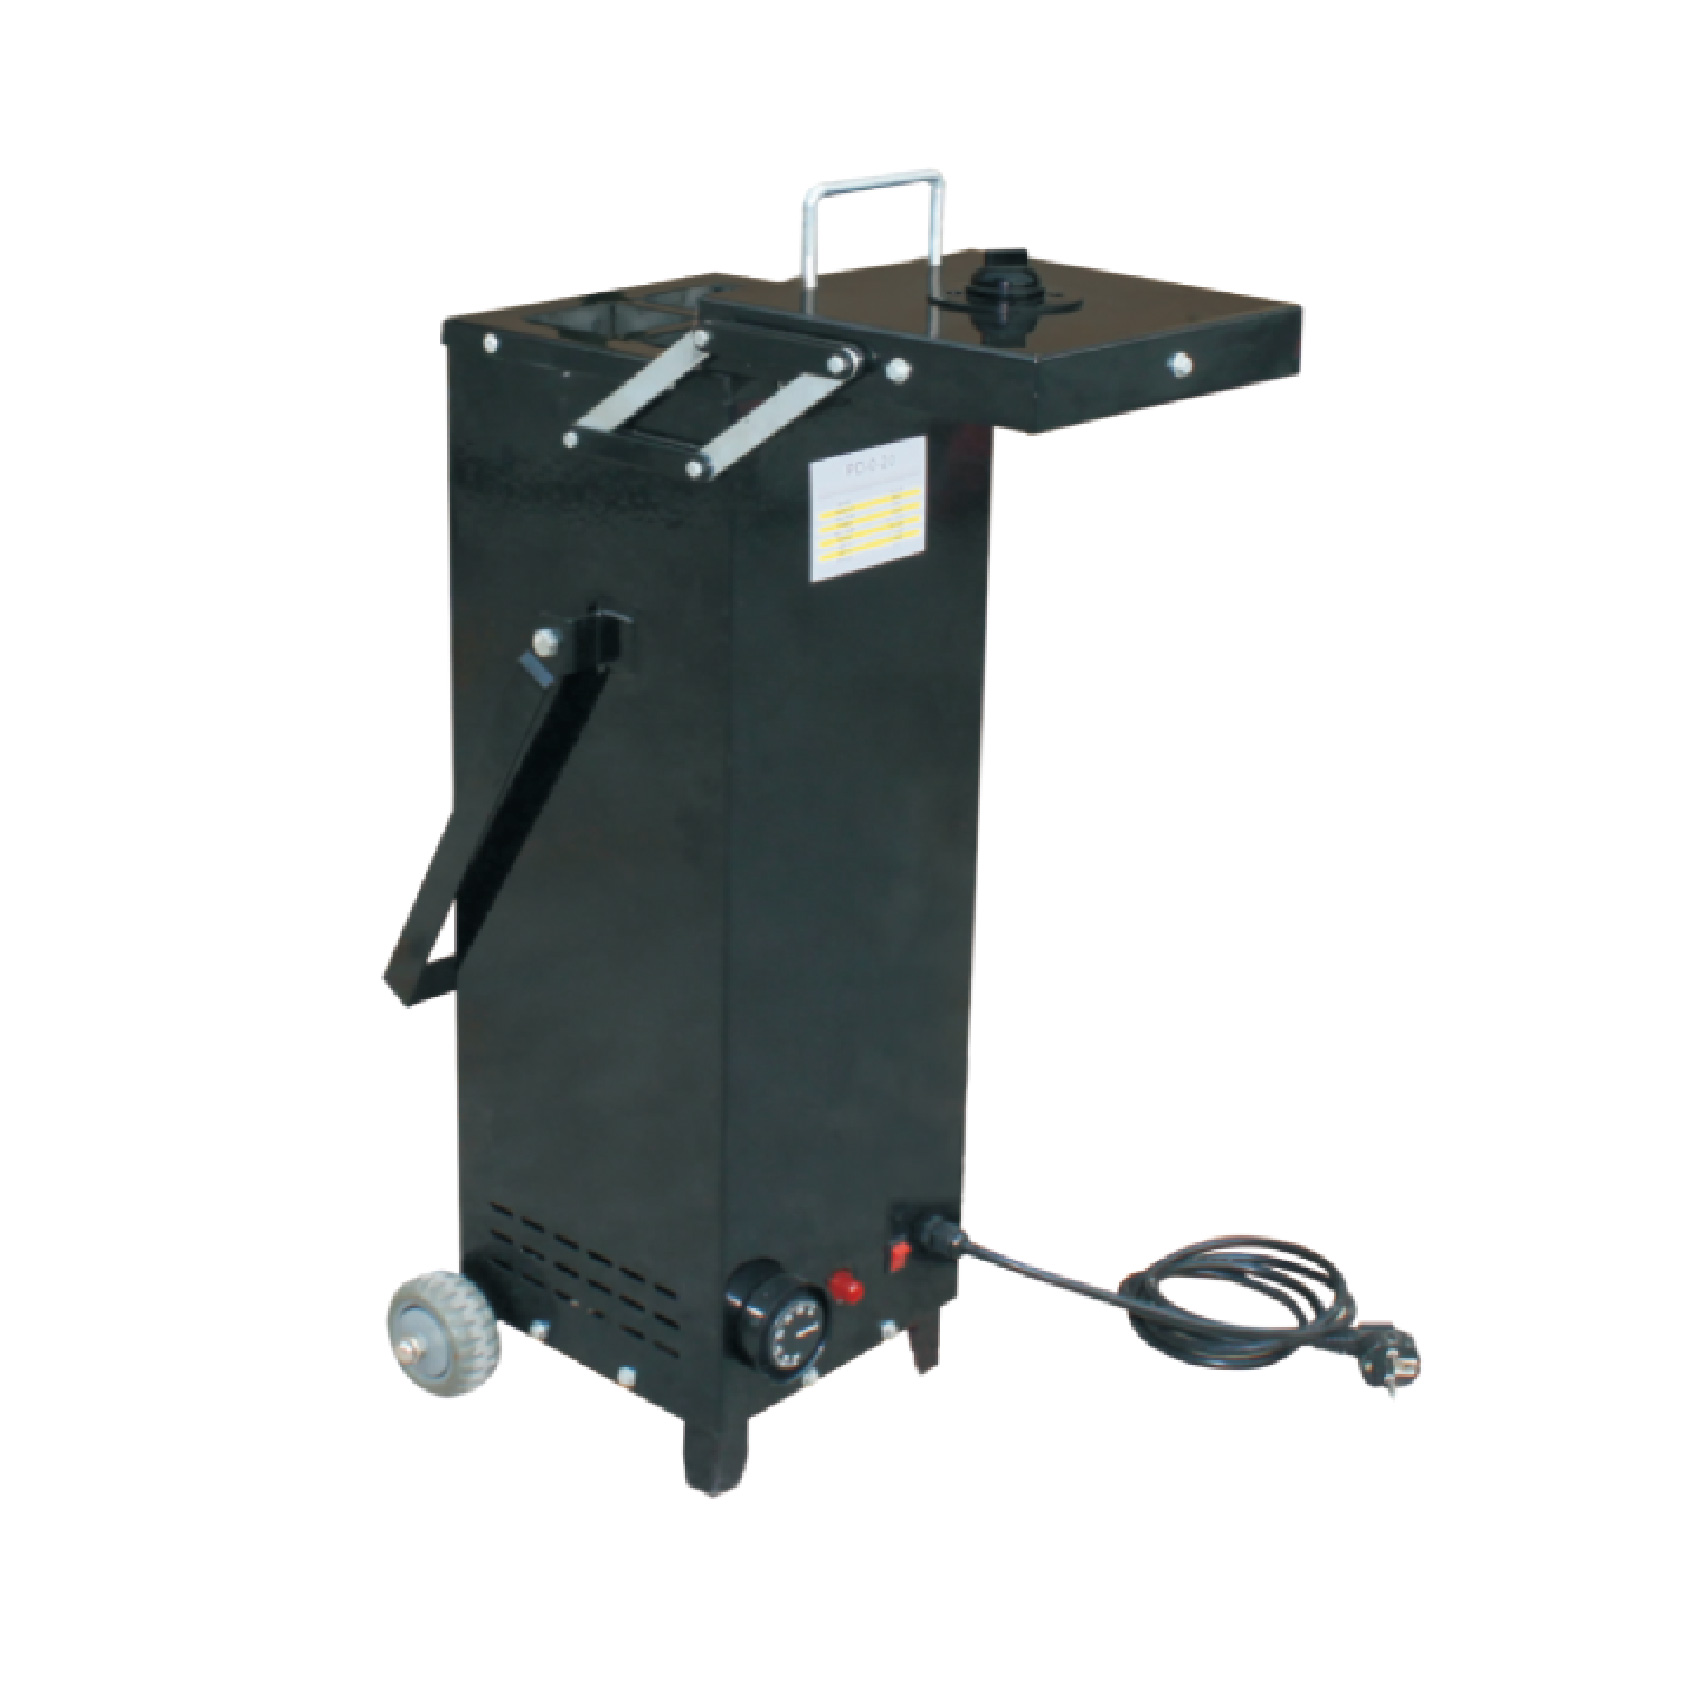
С чисто логистической точки зрения производительность определяет ваш рабочий процесс. Покупка агрегата меньшего размера приводит к неприятным узким местам, поскольку сварщики ждут новых стержней, в то время как агрегат слишком большого размера тратит впустую площадь и электроэнергию.
Мобильные подразделения являются абсолютными «рабочими лошадками» полевых операций. , рассчитанная на электроды весом от 10 до 20 фунтов (примерно от 5 до 10 кг), Переносная электродная печь идеально подходит для бригад трубопроводчиков, мобильных ремонтных установок и слесарей, скрепляющих болтами конструкционную сталь.
Их отличительная особенность – высокая мобильность. Они легкие, оснащены прочными ручками для переноски и спроектированы так, чтобы выдерживать неизбежные падения и удары при транспортировке на рабочую площадку. Многие из этих полевых моделей имеют возможность двойного питания переменного и постоянного тока, что позволяет операторам подключать их непосредственно к вспомогательному источнику питания сварочного аппарата с приводом от двигателя. Емкость от 10 до 20 фунтов обычно вмещает достаточно расходного материала, чтобы выдержать работу одного сварщика в течение стандартной смены, не требуя долгого пути обратно к центральному ящику для инструментов.
Для малых и средних производственных цехов, авторемонтных мастерских и профессионально-технических училищ настольные модели (вместимостью от 50 до 150 фунтов) предлагают идеальный баланс. Они стационарны, но их можно относительно легко переместить, если планировка магазина изменится. Установка среднего размера с комфортом поддерживает команду из двух-четырех сварщиков, непрерывно вытягивающих стержни в течение дня.
Тяжелому промышленному производству, судостроению и крупным производителям металлоконструкций требуются массивные решения для хранения бестарных грузов. Печи большой вместимости рассчитаны на сварочные электроды весом от 400 до более 1000 фунтов. Эти устройства служат постоянным оборудованием в цехе. Из-за своих огромных размеров и огромного веса эти промышленные агрегаты обычно имеют в основании прорези для вилочных погрузчиков для безопасного позиционирования.
В последние годы в обрабатывающей промышленности произошел массовый сдвиг в сторону более строгого обеспечения качества и цифрового отслеживания. Поскольку инженерные требования требуют использования более прочных сталей, которые экспоненциально более подвержены водородному растрескиванию, терпимость к плохому обращению с расходными материалами полностью исчезла.
Мы наблюдаем отчетливую тенденцию, когда крупные подрядчики и аудиторские органы отходят от базовых аналоговых циферблатов. Сегодня современные промышленные предприятия все чаще требуют оборудования со встроенными возможностями регистрации данных и программируемых пропорционально-интегрально-дифференциальных (ПИД) контроллеров. Эта усовершенствованная автоматизация позволяет менеджерам по обеспечению качества получать исторические диаграммы температуры, окончательно доказывая сторонним аудиторам, что конкретная партия стержней поддерживалась в пределах точных кодовых параметров 24 часа в сутки, 7 дней в неделю. Кроме того, на рынке наблюдается сильная тенденция к высокоизолированным, энергоэффективным конструкциям, которые снижают энергопотребление, сохраняя при этом внешний корпус прохладным на ощупь, что значительно повышает безопасность цехов.
В профессиональной сварочной среде, особенно в тех, где используется конструкционная сталь или сосуды под давлением, управление температурным режимом — это не просто передовая практика, это строгий закон. Соблюдение стандартов, установленных Американским обществом сварщиков (AWS D1.1) и Американским обществом инженеров-механиков (ASME, раздел IX), является обязательным.
В нормах описываются весьма специфические параметры обращения с электродами с низким содержанием водорода. После открытия герметично закрытого контейнера с E7018 стержни должны быть немедленно помещены в среду хранения с температурой не менее 250°F (120°C).
Если стержень вынимают из нагретой среды, начинается строгий «часы воздействия». При стандартных атмосферных условиях максимальное время воздействия электрода E7018 обычно составляет всего 4 часа. В средах с высокой относительной влажностью это допустимое окно значительно сокращается. Если электрод не израсходуется вовремя, его необходимо вернуть для документированного цикла обжига, прежде чем он сможет законно коснуться структурного соединения.
Соблюдение требований является абсолютной основой обеспечения качества. На коммерческих объектах сторонние сертифицированные инспекторы по сварке (CWI) регулярно проверяют ваши методы хранения сварочных электродов . Они проверят, что оборудование включено, работает при правильной температуре и что внутренние термометры правильно откалиброваны. Несоблюдение требований к хранению обычно приводит к тому, что инспектор выдает отчет о несоответствии (NCR). Это приводит к остановке производства, обязательной шлифовке всех сварных швов, выполненных непроверенными прутьями, и серьезным финансовым штрафам.
При оценке оборудования для вашего предприятия или мобильной буровой установки решающее значение имеет не только базовая мощность. Вы должны оценить аппаратные компоненты, которые определяют долговечность устройства, тепловую эффективность и способность выдерживать суровые промышленные условия.
Термостат – это мозг операции. Аналоговые термостаты используют биметаллическую полоску или механизм капиллярной трубки для регулирования тепла. Они высоко ценятся в грязи и грязи. Поскольку аналоговые элементы управления не имеют чувствительных микропроцессоров, они очень устойчивы к интенсивным вибрациям дизельной сварочной установки и пыли от шлифовальной машины. Однако они обычно имеют более широкий диапазон температур (от ±10°F до ±20°F).
Цифровые контроллеры, с другой стороны, обеспечивают высокую точность. Цифровой термостат использует термопару для контроля внутренней температуры и точно регулирует нагревательные элементы, часто удерживая температуру окружающей среды в пределах ± 2 ° F от заданного значения. Этот уровень точности практически обязателен при изготовлении аэрокосмической, ядерной промышленности и сосудов высокого давления.
Тепловая эффективность определяет, сколько энергии потребляет устройство и насколько безопасно оператору прикасаться к нему. При просмотре спецификаций ищите устройства, изолированные слоем стекловолокна или минеральной ваты высокой плотности толщиной от 1,5 до 2 дюймов. Это гарантирует, что даже когда температура внутреннего ядра достигает 800°F, внешняя оболочка остается относительно прохладной, что предотвращает опасность серьезных ожогов.
Внутренняя архитектура – это часто упускаемая из виду особенность. Простое размещение сварочных стержней разных типов в одной открытой камере — ужасная практика, приводящая к перекрестному загрязнению. Внутренние стеллажи обеспечивают правильный конвекционный поток воздуха, гарантируя, что стержни в центре стопки действительно достигнут целевой температуры. В частности, необходимы внутренние перегородки. Хранение стержней из мягкой стали E7018 в одном неразделенном пространстве с стержнями из нержавеющей стали 316L может привести к их случайному смешиванию. Если сварщик по ошибке возьмет не тот стержень из смешанной кучи, полученный сварной шов пострадает от гальванической коррозии и в конечном итоге выйдет из строя.
Приобретение подходящего оборудования – это только первый шаг. Чтобы по-настоящему защитить ваши сварные конструкции, ваша команда должна соблюдать строгие стандартные рабочие процедуры (СОП) на полу. Даже самые передовые технологии не могут компенсировать неправильное обращение со сварщиком.
Управление запасами имеет решающее значение. Сварочные электроды не имеют бесконечного срока хранения после извлечения из оригинальной упаковки. Чтобы смягчить деградацию, производственные предприятия должны внедрить метод «первым поступило — первым отправлено» (FIFO). Операторы должны физически отделять старые стержни от свежих, используя внутренние перегородки печи. Сварщиков необходимо специально обучить сначала рисовать из обозначенной «самой старой» секции, чтобы не допустить ситуации, когда старые стержни месяцами запекаются на дне стопки.
Еще одним важным аспектом является понимание жестких ограничений процесса перезапекания. Покрытие из химического флюса содержит специальные силикатные связующие, которые удерживают порошкообразные минералы и сплавы на сердечнике проволоки. Подвергание стержня экстремальным температурам повторной сушки приводит к серьезной нагрузке на эти химические связующие.
Отраслевые нормы обычно предусматривают, что сильно оголенный электрод можно обжигать не более одного или двух раз. При многократном обжиге силикаты кристаллизуются. Флюс становится хрупким и отслаивается во время обработки. Поэтому отслеживание циклов повторной сушки является обязательным. Если стержни во второй раз превысят предел воздействия в атмосфере, выбросьте их. Стоимость выбрасывания нескольких фунтов испорченных электродов бесконечно ниже, чем трудозатраты на выдавливание треснувшего сварного шва.
Выбор подходящего оборудования в конечном итоге зависит от вашего ежедневного потребления расходных материалов, условий труда и строгости норм, в соответствии с которыми вы выполняете сварку. Вы должны тщательно соответствовать своим конкретным температурным требованиям, понимая огромную разницу между простым хранением свежих стержней и принудительной перезапеканием испорченных.
Инвестирование в специальную печь для сушки электродов защитит общее качество сварки, обеспечит строгое соответствие нормативным требованиям и сэкономит драгоценное время и деньги вашего бизнеса за счет исключения переделок. Предотвратите дорогостоящие дефекты и поддержите свою профессиональную репутацию, серьезно относясь к контролю влажности.
Готовы улучшить систему обеспечения качества вашего магазина? Просмотрите полный каталог стационарных и переносных устройств на сайте Starex Weld сегодня, чтобы узнать точную мощность и тепловые характеристики, необходимые для вашего следующего крупного производственного проекта.
Электроды следует помещать в среду выдержки сразу после нарушения заводской герметизации. Цель установки выдержки (работающей при температуре от 250 до 300°F) – профилактическая; в первую очередь он предотвращает поглощение флюсом окружающей влаги. Если вы оставите стержни на верстаке на несколько дней, они впитают значительное количество атмосферной воды. Хотя их можно высушить позже, для этого потребуется специализированная установка для высокотемпературного обжига (от 500 до 800°F). Стандартный блок выдержки не генерирует достаточно тепла для выпаривания глубоко впитавшейся влаги. Профилактика всегда эффективнее и безопаснее, чем восстановление.
Да, перепекание – серьезная эксплуатационная ошибка. Обжиг электродов при температурах, превышающих спецификации производителя, или оставление их в цикле повторного обжига при высокой температуре на слишком много часов приведет к безвозвратному разрушению стержня. Высокая температура разрушает химические связующие (силикаты натрия или калия) внутри флюса. Когда это происходит, флюс становится чрезмерно сухим и хрупким, что приводит к его отслаиванию от сердцевины проволоки во время работы или при зажигании дуги. Всегда обращайтесь к паспорту конкретного производителя присадочного металла, чтобы узнать точные пределы температуры.
Не все присадочные металлы требуют термического хранения; на самом деле, некоторых это разоряет. Целлюлозные электроды, такие как E6010 и E6011, разработаны с использованием флюса на основе бумаги, для работы которого явно требуется определенное содержание влаги (обычно от 3% до 7%). Эта внутренняя влага испаряется во время сварки, создавая необходимый защитный газ и сильную, проникающую дугу, характерную для этих стержней. Помещение целлюлозных стержней в нагретую среду приводит к их полному высыханию, что приводит к слабой, нестабильной дуге и плохому проплавлению. Кроме того, сплошная проволока MIG и голые присадочные металлы TIG не имеют флюсового покрытия и, следовательно, не впитывают влагу, что требует управления температурным режимом.
Использование кухонного прибора для промышленных сварочных стержней не только неэффективно, но и весьма опасно. Бытовым приборам не хватает прочной изоляции, точных ПИД-регуляторов температуры и специальных систем вентиляции, необходимых для последовательного и безопасного отвода промышленной влаги. Что еще более важно, это серьезная опасность для здоровья. Флюс на сварочных электродах содержит сложные промышленные химикаты, металлические порошки и силикаты. При нагревании этих материалов выделяются пары и химические газы, которые загрязняют внутреннюю часть прибора. Обжиг промышленных присадочных металлов в той же среде, в которой происходит приготовление пищи, представляет прямой токсикологический риск для здоровья человека.