
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Пробиваетесь сквозь стальную пластину толщиной в полдюйма, но остались с неровными краями и горой шлака? Мы все бывали там, в цехе. Инструмент с недостаточной мощностью не просто образует чрезмерный шлак; это съедает ваши оплачиваемые часы в шлифовальном цеху. Независимо от того, ремонтируете ли вы ржавую раму грузовика или изготавливаете тяжелые опоры конструкции, подбор вашего оборудования в соответствии с вашей повседневной рабочей нагрузкой является основополагающим шагом на пути к профессиональным, повторяемым результатам.
При оценке оборудования для изготовления металлов режущая головка так же важна, как и сам источник питания. Класс 60 А стал высоко стандартизированным и надежным базовым вариантом в отрасли. Он предлагает точный баланс тепловой мощности, точности размеров и портативности. Из этого технического руководства вы узнаете, с чем именно может справиться эта система, как внутренняя геометрия влияет на качество резки и как определить, подходят ли инвестиции для ваших конкретных производственных нужд.
Прежде чем углубляться во внутреннюю механику, полезно понять базовые возможности стандартной 60-амперной системы. В таблице ниже представлены основные эксплуатационные показатели и практические преимущества этой конкретной архитектуры.
Функция/показатель | Стандартные возможности | Практическая польза |
|---|---|---|
Оптимальная толщина резки | От 1/2 дюйма до 5/8 дюйма (12–16 мм) | Идеально подходит для конструкционной мягкой стали и стандартных изделий без чрезмерной шлифовки после сварки. |
Толщина разрыва | До 7/8 дюйма (22 мм) | Позволяет выполнять грубые резы при сносе более толстых материалов, когда точность размеров второстепенна. |
Стартовая технология | Не-HF обратная связь | Безопасно для чувствительной электроники, современных автомобильных компьютеров (ЭБУ) и автоматизированных систем с ЧПУ. |
Расходный ресурс | Высокий (при сухом воздухе) | Эффективная внутренняя вихревая конструкция сводит к минимуму износ гафния электрода при длительной работе. |
Универсальность | От умеренного до тяжелого | Заполняет пробел между ремонтом тонкого листового металла и тяжелой промышленной резкой листов. |
Понимание внутреннего устройства вашего оборудования помогает объяснить, почему оно стабильно работает в сложных условиях. Производственная промышленность в основном приняла эту конкретную конструкцию по нескольким важным эксплуатационным причинам.
Стандартная архитектура европейского стиля известна своей прочной внутренней геометрией и эргономичным внешним видом. В отличие от более старых и громоздких конструкций, высококачественная плазменная горелка IPT 60 специально разработана для снижения усталости запястий оператора во время длительных и изнурительных сеансов резки. Ручка обычно изготавливается из ударопрочного термостойкого полимера. Этот материал изолирует руку оператора, защищая внутренние фитинги из латуни и теллура от экстремальных термических повреждений.
Основанный на этой прочной основе, спусковой механизм оснащен надежным предохранителем для предотвращения случайного зажигания дуги, что абсолютно необходимо при маневрировании в переполненном и шумном цехе. Внутри прецизионный газораспределитель обеспечивает равномерную циркуляцию сжатого воздуха вокруг электрода. Это создает плотный, закрученный вихрь, который имеет решающее значение для поддержания стабильного и сфокусированного плазменного столба. Такая точная внутренняя конструкция делает устройство очень устойчивым к типичным сбоям, наблюдаемым в обычных альтернативах, таким как расплавление удерживающих колпачков или хроническое смещение электродов.
Возможно, наиболее значительным технологическим преимуществом этой системы является ее невысокочастотный (Non-HF) пусковой механизм со свободным затвором. Старые модели или модели начального уровня часто используют высокочастотное напряжение для преодоления зазора между электродом и соплом и зажигания вспомогательной дуги. Хотя высокочастотный запуск эффективен для создания искры, он создает серьезные электромагнитные помехи (ЭМП). Этот невидимый электрический шум может легко поджечь находящиеся рядом ноутбуки, чувствительные медицинские устройства или цифровые панели управления дорогостоящего оборудования.
Пуск со свободным затвором полностью исключает этот риск. Внутри головки электрод подпружинен и упирается непосредственно в сопло. Когда вы нажимаете на спусковой крючок, давление воздуха заставляет электрод двигаться назад. Этот физический разрыв механически создает электрическую дугу без необходимости в высоковольтной искре. Если вы используете плазменный резак рядом с современными транспортными средствами, оснащенными сложными компьютерами, или интегрируете его в компьютеризированный режущий стол, конструкция со свободным затвором больше не является роскошью. Это строгое эксплуатационное требование.
Сила тока определяет основную тепловую мощность вашей системы. При токе 60 ампер вы попадаете в сферу производства среднего и тяжелого класса. Удовлетворительное падение идеально отрезанной полудюймовой стальной пластины становится повседневной реальностью. Однако режущая способность существенно варьируется в зависимости от термических свойств обрабатываемого металла.
Мягкая сталь служит основным материалом для испытаний режущего оборудования. Стандартная установка на 60 А превосходит других в этой категории, часто обеспечивая рабочий цикл 60% при максимальной выходной мощности. Операторы могут стабильно выполнять высокоточный и чистый рез на мягкой стали толщиной от 1/2 до 5/8 дюйма (от 12 до 16 мм). «Чистый срез» означает, что полученная кромка практически не требует шлифовки после сварки. Окалина — расплавленный металл, прилипший к нижнему краю — легко отслаивается быстрым ударом шлакового молотка.
При максимальном использовании этой установки можно добиться резки мягкой стали толщиной до 7/8 дюйма (22 мм) в идеальных условиях. Выходное сокращение — это медленный и грубый процесс, в результате которого остаются неровные края и сильное скопление окалины. Хотя он очень полезен при сносе или утилизации старого оборудования, он не подходит для изготовления деталей, требующих точной подгонки.
Обработка цветных металлов требует несколько иного подхода. Алюминий и нержавеющая сталь обладают совершенно разными теплопроводностью и температурами плавления по сравнению с углеродистой сталью. Алюминий невероятно быстро рассеивает тепло. Когда вы разрезаете алюминиевую алмазную пластину, тепловая энергия отводится из зоны разреза гораздо быстрее, чем это было бы в мягкой стали.
Поскольку эти металлы очень эффективно рассеивают тепло, максимальная толщина чистого реза обычно уменьшается примерно на 20–30%. Если вы можете аккуратно разрезать мягкую сталь толщиной 5/8 дюйма, ожидайте, что предел чистого разреза алюминия будет ближе к 1/2 дюйма или 3/8 дюйма. Кроме того, резка этих материалов часто приводит к образованию более жесткой и более клейкой окалины, для удаления которой требуется механическое лепестковое колесо. Чтобы бороться с этим, небольшое замедление скорости движения гарантирует, что дуга полностью проникнет в эти отражающие и рассеивающие тепло сплавы.
Если внимательно посмотреть на последние тенденции в отрасли металлообработки, можно увидеть явный и масштабный сдвиг. Многие малые и средние предприятия активно переходят от негабаритных, энергоемких трехфазных промышленных систем и громоздких кислородно-топливных установок. Вместо этого растет стандартизация компактных, высокоэффективных 60-амперных блоков со свободным затвором. Эта тенденция во многом обусловлена бурным ростом доступных столов с ЧПУ. Производителям нужен инструмент, который может обрабатывать широкий спектр материалов — от тонких панелей кузова автомобиля до толстых конструкционных кронштейнов — без необходимости масштабной модернизации электрической инфраструктуры.
В автомобильной промышленности механики сталкиваются с дикой смесью ржавого листового металла толщиной с бумагу и толстых структурных компонентов шасси. Система на 60 А здесь легко адаптируется. Его можно уменьшить до 30 ампер, чтобы аккуратно вырезать ржавые поддоны пола, не вызывая чрезмерной тепловой деформации окружающего тонкого металла.
И наоборот, когда вы залезаете под буровую установку, чтобы построить специальные каркасы безопасности, модифицировать рамы грузовиков или изготовить сверхмощные подвески, включение ее на полные 60 ампер обеспечивает необходимое глубокое проникновение. Это бесценный инструмент, позволяющий быстро разрезать заклинившие болты выхлопной системы или стойкие ржавые крепления рессор, экономя часы утомительного труда.
Для обычных производственных цехов этот класс силы тока является бесспорно основной рабочей лошадкой. Для строительства грузовых прицепов, ремонта тяжелого сельскохозяйственного оборудования или изготовления структурных опор двутавровых балок требуется резка стали, размер которой постоянно находится в диапазоне от 3/8 дюйма до 5/8 дюйма.
Попытка использовать для этих задач инструмент с меньшей силой тока (40 А) приводит к мучительно низкой скорости перемещения. Выходная мощность 60 А позволяет производителям поддерживать стабильный и высокопроизводительный темп обработки толстолистовой стали. Это гарантирует соблюдение сроков проекта без ущерба для структурной целостности сварных кромок.
Чтобы определить, является ли 60 ампер правильным финансовым вложением, необходимо сравнить его с другими распространенными классами силы тока, которые в настоящее время преобладают в цехах.
Устройство на 40 А отлично подходит для точных работ с тонкими материалами. Это идеальный выбор для специалистов по системам отопления, вентиляции и кондиционирования воздуха, режущих воздуховоды, или любителей, работающих над сложными изделиями из металла. Однако операторы, приобретающие машину на 40 А, часто перерастают ее удручающе быстро. При резке стали толщиной 1/2 дюйма дуга силой 40 А должна двигаться невероятно медленно. Такая медленная скорость передает избыточное тепло окружающему металлу, вызывая сильное коробление и массивное накопление твердого как камень шлака.
Как показывают отраслевые данные, класс 60А представляет собой золотую середину. Он обеспечивает достаточно чистой тепловой энергии для решения 90% задач, с которыми сталкивается стандартный производственный цех. В частности, плазменный резак на 60 А обычно эффективно работает от стандартной однофазной сети 220 В. Это делает его очень доступным как для хорошо оборудованных домашних гаражей, так и для коммерческих магазинов, что позволяет избежать необходимости в дорогостоящих трехфазных электрических установках.
Системы, рассчитанные на ток 80 ампер и выше, предназначены исключительно для тяжелой промышленности, такой как верфи и заводы по производству металлоконструкций. Они изо дня в день превосходно разрезают стальную пластину толщиной 1 дюйм. Однако эта огромная мощь имеет и заметные недостатки. Отведения физически тяжелее, что приводит к быстрой усталости запястий. Им требуются ротационные воздушные компрессоры значительно большей мощности, чтобы удовлетворить их высокие требования в CFM. Кроме того, большие отверстия сопел, необходимые для резки при токе 80 А, создают очень широкий пропил, что делает практически невозможным точную резку тонкого листового металла.
Производительность любой режущей системы, независимо от ее цены, во многом зависит от состояния ее изнашиваемых частей. Понимание и тщательное управление этими деталями является истинным секретом достижения чистых распилов и значительного снижения эксплуатационных расходов.
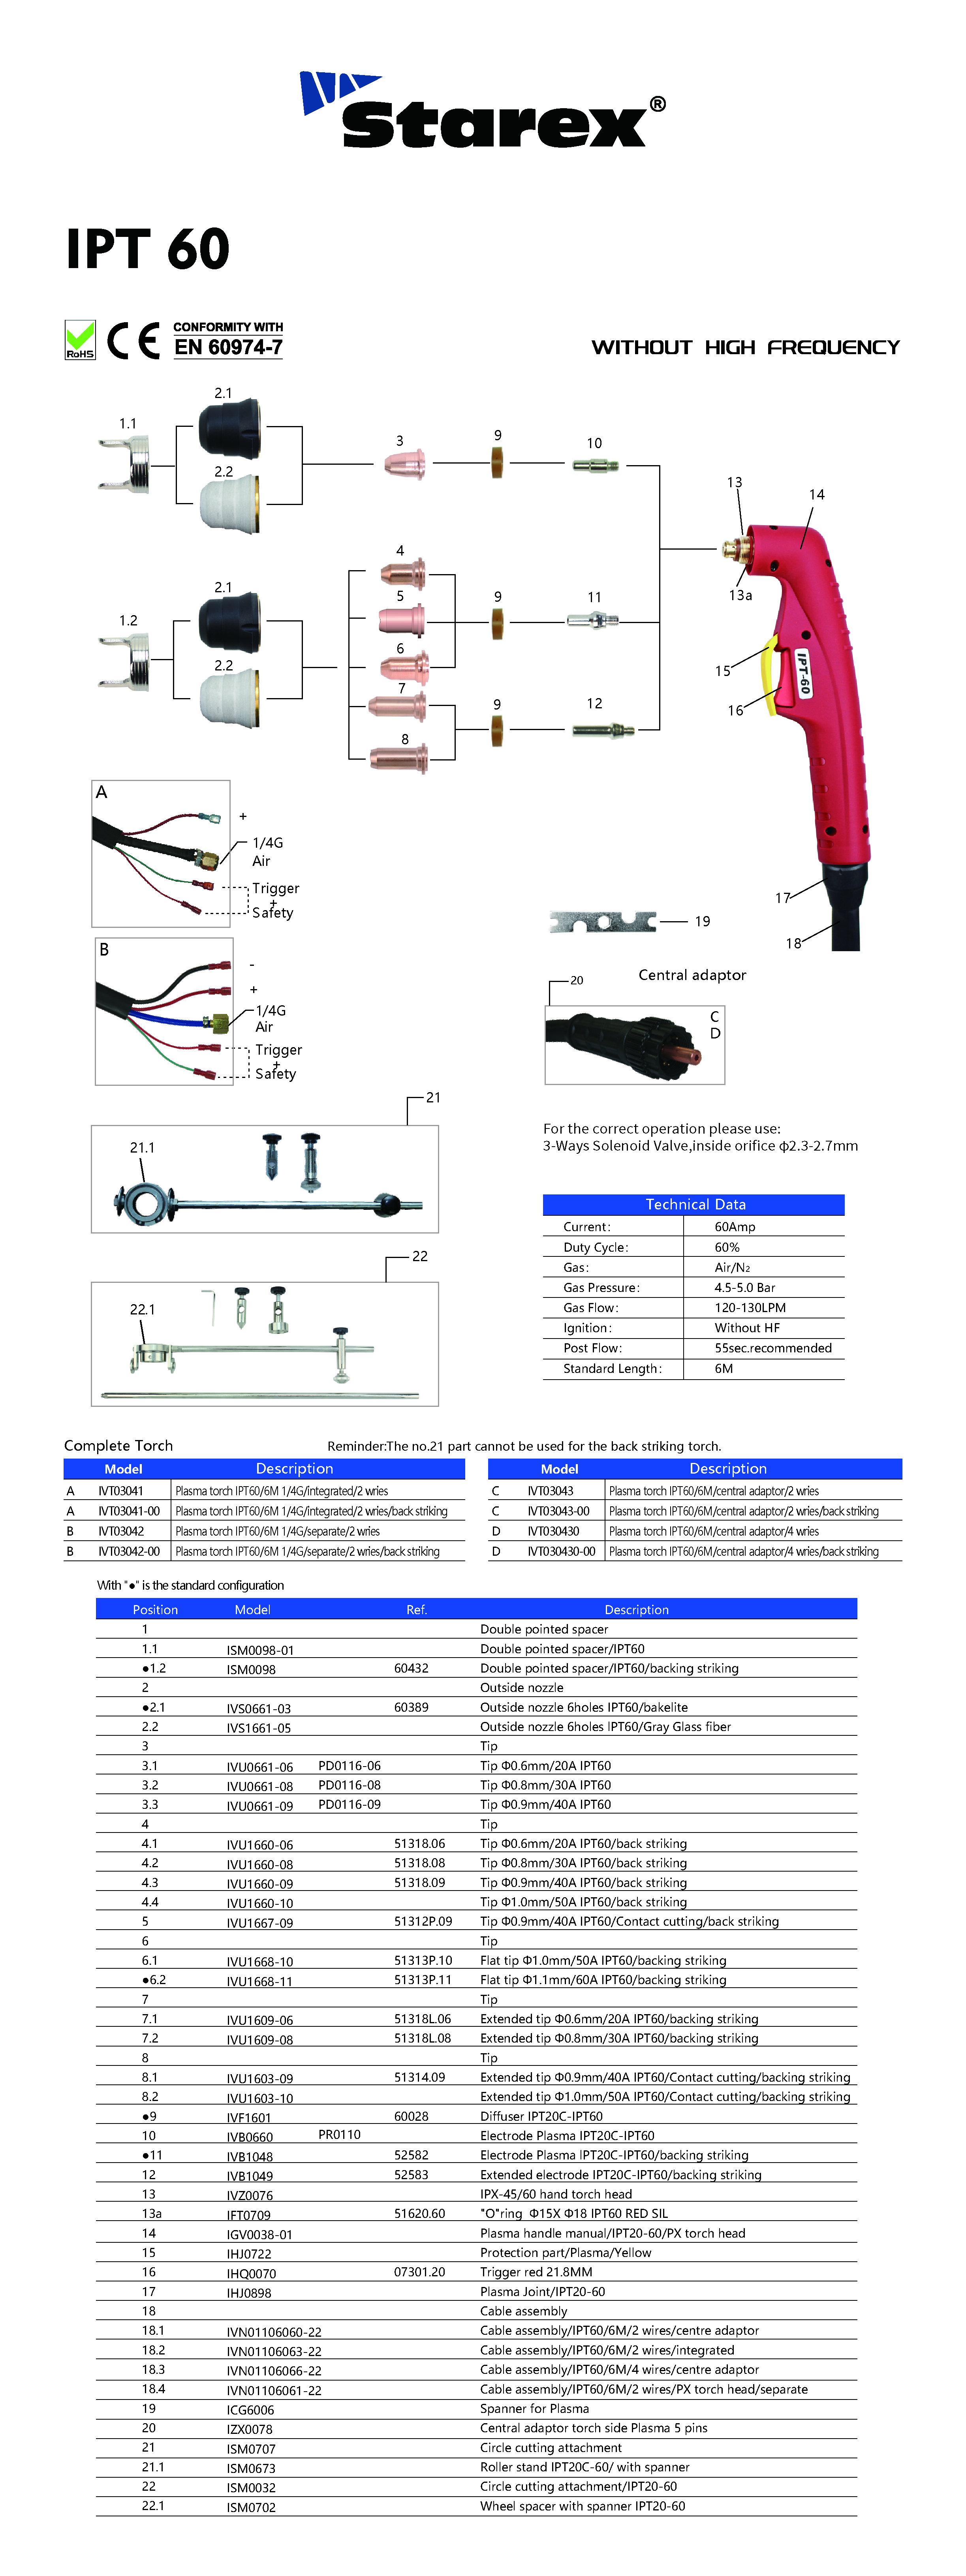
Стандартная головка состоит из определенного набора точно обработанных компонентов для создания и фокусировки плазменной дуги:
Электрод: основной компонент, по которому проходит электрический ток. Он содержит микроскопическую вставку из гафния, которая испускает электроны, образуя дугу.
Завихрительное кольцо: керамическое или полимерное кольцо с расположенными под углом отверстиями. Он заставляет сжатый воздух образовывать вихрь, похожий на торнадо, центрируя и сжимая плазменный поток.
Сопло (режущий наконечник): медный компонент с точным центральным отверстием, которое фокусирует энергию на заготовке.
Удерживающая чашка: плотно удерживает внутренние компоненты вместе и направляет вторичный защитный воздух вокруг разреза для охлаждения сопла.
Частой ошибкой начинающих операторов является использование одной и той же насадки для каждой работы. Если вы уменьшите силу тока на станке до 30 А, чтобы аккуратно разрезать тонкое автомобильное крыло, вам придется заменить сопло на сопло меньшего размера (например, с отверстием 0,8 мм или 0,9 мм). Использование большого сопла диаметром 1,1 мм при низкой силе тока приводит к блуждающей, несфокусированной дуге и ужасному качеству резки. Напротив, попытка пропустить полные 60 А через крошечное сопло диаметром 0,8 мм мгновенно расплавит и разрушит медный наконечник. Всегда подбирайте расходные материалы плазменной горелки в соответствии с текущими настройками силы тока.
Даже при идеальном техническом обслуживании оборудование в конечном итоге не выдерживает суровых реалий производственной среды. Распознавание симптомов неисправности устройства может предотвратить порчу материалов и потенциальную угрозу безопасности.
Если у вас начинаются частые пропуски зажигания, нестабильная стабильность дуги или дуга внезапно гаснет в середине резки, несмотря на наличие свежих расходных материалов, внутренние соединения могут быть нарушены. Еще одним важным предупреждающим знаком является чрезмерное тепло, излучаемое через ручку. Если ручка становится неприятно горячей на ощупь, это указывает на то, что растет внутреннее электрическое сопротивление или имеется скрытая утечка воздуха, не позволяющая охладить компоненты. Кроме того, если латунная резьба, удерживающая фиксирующую чашку, содрается или сильно окислится, детали не смогут правильно совместиться, что приведет к необратимым кривым резам.
Иногда сам источник питания в порядке, но заводской провод ужасного качества. Многие бюджетные машины поставляются с устаревшими высокочастотными головками или ручками плохой конструкции, которые легко ломаются. Переход на высококачественную сменную плазменную горелку может полностью изменить работу старой машины.
При выполнении обновления необходимо тщательно проверить тип подключения. Во многих современных машинах используется стандартный центральный разъем «Евро», позволяющий выполнить простую замену по принципу «включай и работай» за считанные секунды. Другие требуют прямого подключения к внутренним клеммам машины. Независимо от метода установки, замена изношенной или некачественной головки на современную конструкцию со свободным затвором обеспечивает более плавные дуги, более узкие пропилы и гораздо более безопасную эксплуатацию.
Инвестиции в качественное оборудование – это только первый шаг. Для поддержания точности и эффективности операторы должны соблюдать строгий график технического обслуживания. Пренебрежение регулярным уходом ухудшает качество резки и значительно сокращает срок службы ваших инвестиций.
Самым важным фактором долговечности любой системы резки является качество подаваемого в нее сжатого воздуха. Когда воздух попадает в инструмент, он подвергается воздействию чрезвычайной электрической энергии, переходя в четвертое состояние материи. Если сжатый воздух содержит влагу, частицы масла или большое количество цеховой пыли, физическая динамика дуги серьезно ухудшается.
Влага заставляет молекулы воды распадаться на водород и кислород под воздействием электрической дуги. Этот избыток кислорода вызывает быстрое и преждевременное окисление эмиттера гафния. Когда гафний изнашивается и разрушается слишком быстро, дуга становится нестабильной, что приводит к наклонным порезам. Внедрение многоступенчатой системы фильтрации воздуха, включающей сажевый фильтр, коалесцирующий фильтр для масла и специальный осушитель, абсолютно необходимо для серьезного производства.
Внутренняя механика основана на ряде прецизионных резьб и резиновых уплотнительных колец, обеспечивающих строгую герметичность. Во время работы воздух подается под давлением обычно от 65 до 75 фунтов на квадратный дюйм. Даже микроскопическая утечка может изменить динамику закручивания газа.
Плановое техническое обслуживание всегда должно включать тщательную проверку всех уплотнительных колец и резьбовых соединений при каждой замене насадок. Мелкая металлическая пыль от процесса резки легко скапливается в резьбе удерживающей чашки. Используйте щетку с мягкой щетиной для удаления мусора и нанесите очень тонкий слой непроводящей силиконовой диэлектрической смазки на уплотнительные кольца, чтобы предотвратить их высыхание и растрескивание.
Выступая в качестве идеального инструмента среднего класса, система на 60 А с удивительной легкостью разрезает толстую конструкционную сталь, сохраняя при этом точный контроль, необходимый для деликатных и тонких металлов. Он идеально устраняет разрыв между ограничениями любительского оборудования и чрезмерными требованиями к мощности тяжелого промышленного оборудования.
Сочетая этот универсальный инструмент с чистым сухим воздухом и тщательно обслуживаемыми расходными материалами, вы гарантируете стабильные результаты профессионального уровня в каждом отдельном проекте. Если вы готовы расширить возможности своего цеха, устранить проблемы с электромагнитными помехами и ощутить эффективность более быстрой и чистой резки, изучите оборудование профессионального уровня и стандартизированные варианты замены, доступные в Starex Weld, которые идеально соответствуют вашей повседневной производственной нагрузке.
Да, как правило, вы можете использовать провод с номиналом 60 А на машине с током 45 или 50 А при условии, что физические соединения (например, евро/центральная вилка) совместимы. Обозначение 60А указывает на максимальный безопасный порог срабатывания оборудования. Работать при токе 50 ампер на самом деле очень полезно; он обеспечивает охлаждение головки, снижает термическую нагрузку на внутренние компоненты и заметно продлевает срок службы изнашиваемых деталей.
Обычно для этой установки требуется динамическое давление воздуха от 65 до 75 фунтов на квадратный дюйм (приблизительно от 4,5 до 5,0 бар) при активном потоке воздуха. Крайне важно измерять это давление динамически (во время цикла продувки газом), а не статически. Если во время работы давление упадет слишком низко, дуге не хватит скорости, чтобы удалить расплавленный металл из реза, и сопло, скорее всего, расплавится. Всегда обращайтесь к руководству по конкретной машине для точной калибровки.
Резка с перетаскиванием, когда наконечник опирается непосредственно на заготовку, возможна, но только в том случае, если вы используете специальные расходные материалы для защиты от перетаскивания. Эта система работает при достаточно высокой силе тока, поэтому перетаскивание оголенного медного сопла непосредственно на металл вызовет «двойную дугу». Это разрушительное явление заставляет электрический ток продувать дугу от электрода к соплу, а затем к металлу, мгновенно разрушая отверстие. Без тормозного щитка вы должны поддерживать расстояние вручную примерно от 1/16 дюйма до 1/8 дюйма (от 1,5 мм до 3 мм).
Угловой или скошенный рез почти всегда вызван изношенными или поврежденными расходными материалами. Если точное центральное отверстие медного сопла выдувается, становится некруглым или забивается брызгами расплава, поток плазмы выйдет под углом. Кроме того, если завихритель треснут или забит грязью, воздушный вихрь не сможет правильно центрировать дугу. Замените сопло и электрод, проверьте завихритель и убедитесь, что горелка расположена идеально перпендикулярно заготовке.
В отличие от электродов и насадок, которые регулярно расходуются, завихритель не подвергается воздействию прямых электрических дуг. Однако он подвергается воздействию высокой температуры и сжатого воздуха. Вы должны проверять его каждый раз, когда меняете режущие насадки. Ищите микроскопические трещины, оплавленные края или засоренные воздушные отверстия. Обычное правило цеха заменяет завихрительное кольцо каждые 10–15 замен электрода, чтобы гарантировать, что воздушный вихрь остается идеально сбалансированным и суженным.