
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-14 Происхождение:Работает


Неоптимальная термическая резка влечет за собой скрытые затраты, которые быстро снижают эффективность работы цеха. Чрезмерное послерезное шлифование, высокие темпы доработки и потери расходных газов представляют собой значительные материальные и трудовые потери. Менеджеры по производству и инженеры по сварке постоянно балансируют между производительностью и точностью, зная, что неправильная калибровка параметров неизбежно приводит к серьезным тепловым искажениям, чрезмерному образованию шлака и нарушению металлургической целостности. Когда операторы угадывают скорость движения или используют неправильные углы, полученные резы требуют серьезного механического вмешательства, прежде чем можно будет выполнить сборку и сварку. Установление строгой технической основы для оценки того, как скорость резки, угол резака и выбор оборудования влияют на результаты, обеспечивает надежную основу для стандартизации параметров цеха. Рассматривая процесс термической резки как точную математическую взаимосвязь между газовой динамикой и скоростью перемещения, производственные цеха могут устранить узкие места на последующих этапах процесса, сократить отходы расходных материалов и обеспечить стабильное качество деталей во все смены.
Скорость определяет качество пропила. Отклонение от оптимальной скорости движения напрямую приводит к запаздыванию тормозных строп, плавлению верхней кромки и стойкому прилипанию окалины.
Управление углом Распределение тепла: Хотя 90 градусов является стандартным для прямых резов, для управления предварительным нагревом и проникновением на листах различной толщины требуются определенные ведущие или конечные углы (например, 30-40 градусов).
Превышение скорости: спешка при выполнении ручных операций снижает точность; поддержание устойчивого захвата и контролируемой скорости работы ручным резаком важно для предотвращения строжек и неравномерных разрезов.
Аппаратное обеспечение усиливает технику: идеальная скорость и угол не могут компенсировать нестабильность ручного резака или изношенное, несоответствующее режущее сопло.
Неотъемлемые ограничения процесса: Газовая резка не применима повсеместно; небольшие детали или плотно расположенные разрезы будут подвергаться термическим искажениям независимо от оптимизации параметров.
Оптимальный разрез демонстрирует конкретные, измеримые визуальные характеристики, которые указывают на то, что экзотермическая реакция идеально сбалансирована. Верхний край должен оставаться квадратным, без признаков плавления, закругления или переката. Поверхность разреза должна быть гладкой, с прямыми и почти вертикальными линиями сопротивления, которые указывают на то, что струя кислорода эффективно очистила расплавленную сталь. Накопление шлака у нижнего края должно быть минимальным и легко удаляться легким соскабливанием или одним ударом отбойного молотка. Достижение этих базовых размеров требует точной синхронизации скорости движения, интенсивности пламени предварительного нагрева и давления кислорода во время операций Когда операторы осматривают свежевырезанную пластину, им следует следить за тем, чтобы ширина пропила была одинаковой сверху вниз. Любое отклонение, такое как раструб или сильная строжка, указывает непосредственно на сбой параметра, который необходимо исправить перед следующим разрезом. газовой резки .
Чтобы установить основу для визуального контроля в цехе, персонал по контролю качества должен оценить следующие элементы на каждой первой детали:
Острота верхней кромки и отсутствие оплавленных бусин.
Перетащите угол линии, который должен отклоняться не более чем на 10–15 градусов от вертикали стандартной пластины.
Гладкость лицевой стороны среза, проверяя на наличие глубоких полос и размытий.
Характеристики шлака на нижней кромке с указанием того, является ли шлак пористым и хрупким или сильно сросшимся с основным металлом.
Термическое воздействие коренным образом меняет микроструктуру обрабатываемой стали. Зона термического влияния (HAZ) быстро расширяется, когда материал поглощает чрезмерное тепло из-за низкой скорости движения или слишком агрессивного пламени предварительного нагрева. Длительное термическое воздействие ухудшает свойства материала, потенциально вызывая локальное упрочнение, хрупкость или рост зерен, что ослабляет область соединения. Управление скоростью движения сводит к минимуму время, в течение которого металл находится при температуре выше критической точки превращения. Такой строгий контроль ограничивает ширину ЗТВ и сохраняет механическую целостность основного металла, что особенно важно при резке высокоуглеродистых или низколегированных сталей, склонных к растрескиванию. Инженеры-сварщики должны учитывать эту ЗТВ на последующем этапе сварки, часто требуя удаления закаленной кромки путем шлифования, если параметры термической резки были плохо соблюдены.
Допуски по качеству во многом зависят от взаимодействия типа топливного газа, толщины стали и геометрии резки. Ацетилен горит горячее и быстрее, чем пропан, что изменяет требуемую скорость движения и время предварительного нагрева. Более толстая сталь требует более высоких скоростей потока кислорода, больших размеров отверстий и более низких скоростей, чтобы обеспечить полное проникновение струи кислорода. Косая резка создает сложную тепловую динамику по сравнению с прямой резкой, поскольку наклонная струя должна проходить через более длинное поперечное сечение стали. Эти переменные определяют базовые допуски для любой конкретной операции. Таблица параметров, которая идеально работает для 1-дюймовой пластины, использующей ацетилен, полностью не сработает, если ее применить к 2-дюймовой пластине, использующей природный газ. Операторы должны корректировать свои настройки в зависимости от конкретной физики сочетания материала и газа, находящегося перед ними.
Операторы часто пытаются максимизировать скорость движения, чтобы снизить трудозатраты и потребление газа, доводя оборудование до предела своих возможностей. Однако превышение скорости за пределами оптимальных пределов серьезно ухудшает качество резки и приводит к огромным скрытым затратам. Вторичные затраты на механическую доработку, такие как шлифовка, фрезерование или обработка неровных кромок для достижения правильной посадки, быстро сводят на нет любую экономию за счет более быстрого времени перемещения. Оценка соотношения цены и качества означает приоритет чистого, ровного реза, исключающего последующую обработку, а не скорости грубой резки. Деталь, резка которой занимает на 10 % больше времени, но не требует последующей шлифовки, бесконечно выгоднее, чем деталь, резка которой на максимальной скорости требует двадцати минут ручного труда с помощью угловой шлифовальной машины.
Скорость движения напрямую влияет на скорость реакции окисления в пределах пропила. Слишком быстрое движение нарушает способность потока кислорода очищать расплавленный материал и поддерживать экзотермическую реакцию в нижней части пластины. Визуальные свидетельства спешки включают в себя сильно тянущиеся тросы, неполное проникновение, когда разрез не перерезает нижний край, а также хаотичный ливень искр, летящий обратно в сторону оператора. Оператор может полностью потерять разрез, что приведет к сильной строже на нижнем крае, которая испортит деталь. И наоборот, слишком медленное движение приводит к перенасыщению пропила теплом от пламени предварительного нагрева. Это приводит к чрезмерному плавлению верхней кромки, скруглению углов и неоправданному расширению пропила. Недостаточная скорость также приводит к образованию тяжелого расплавленного шлака на нижней кромке, для удаления которого требуется шлифовальная машина, а также к трате дорогостоящего кислорода для резки.
Статус скорости движения | Визуальные симптомы на порезанном лице | Состояние нижнего края | Влияние процесса |
|---|---|---|---|
Слишком быстро | Сильно отстающие тросы, глубокие выбоины. | Неполное проникновение, неразрезанные участки | Потеря раскроя, высокая доработка, брак деталей. |
Оптимальный | Прямые, почти вертикальные линии перетаскивания | Минимальное количество легко удаляемого хрупкого шлака | Чистый пропил, готов к немедленной установке |
Слишком медленно | Оплавленный верхний край, широкий и неровный пропил | Тяжелый плавленый шлак, приваренный к основному металлу. | Отработанный газ, расширенная ЗТВ, необходимость тяжелого измельчения |
Весь процесс окисления во многом зависит от чистоты режущего кислорода. Для обеспечения оптимальной производительности и чистого разделения чистота должна оставаться на уровне 99,5% или выше. Загрязнения в системе подачи кислорода, даже в незначительных количествах, препятствуют экзотермической реакции, необходимой для прожига стали. Падение чистоты всего на 0,5% значительно снижает максимально достижимую скорость резания, часто на 10–15%. Эта небольшая деградация также увеличивает прилипание шлака и приводит к более грубой поверхности реза, что вынуждает операторов еще больше снижать скорость и тратить больше усилий на очистку после резки. Системы подачи кислорода и коллекторы баллонов должны строго обслуживаться во избежание ухудшения подачи газа влажными или атмосферными загрязнениями.
Для поддержания оптимальной чистоты кислорода и динамики потока на предприятиях следует проводить следующие проверки:
Регулярно проверяйте герметичность всех соединений коллектора и шлангов, чтобы предотвратить всасывание атмосферы.
Убедитесь, что регуляторы имеют правильный размер для требуемой скорости потока и не допускают падения давления во время продолжительных резов.
Перед началом смены полностью очистите трубопроводы, чтобы удалить осажденную влагу или смешанные газы.
Контролируйте телеметрию резервуара, чтобы избежать забора жидкости из самой нижней части подаваемой жидкости, где могут концентрироваться примеси.
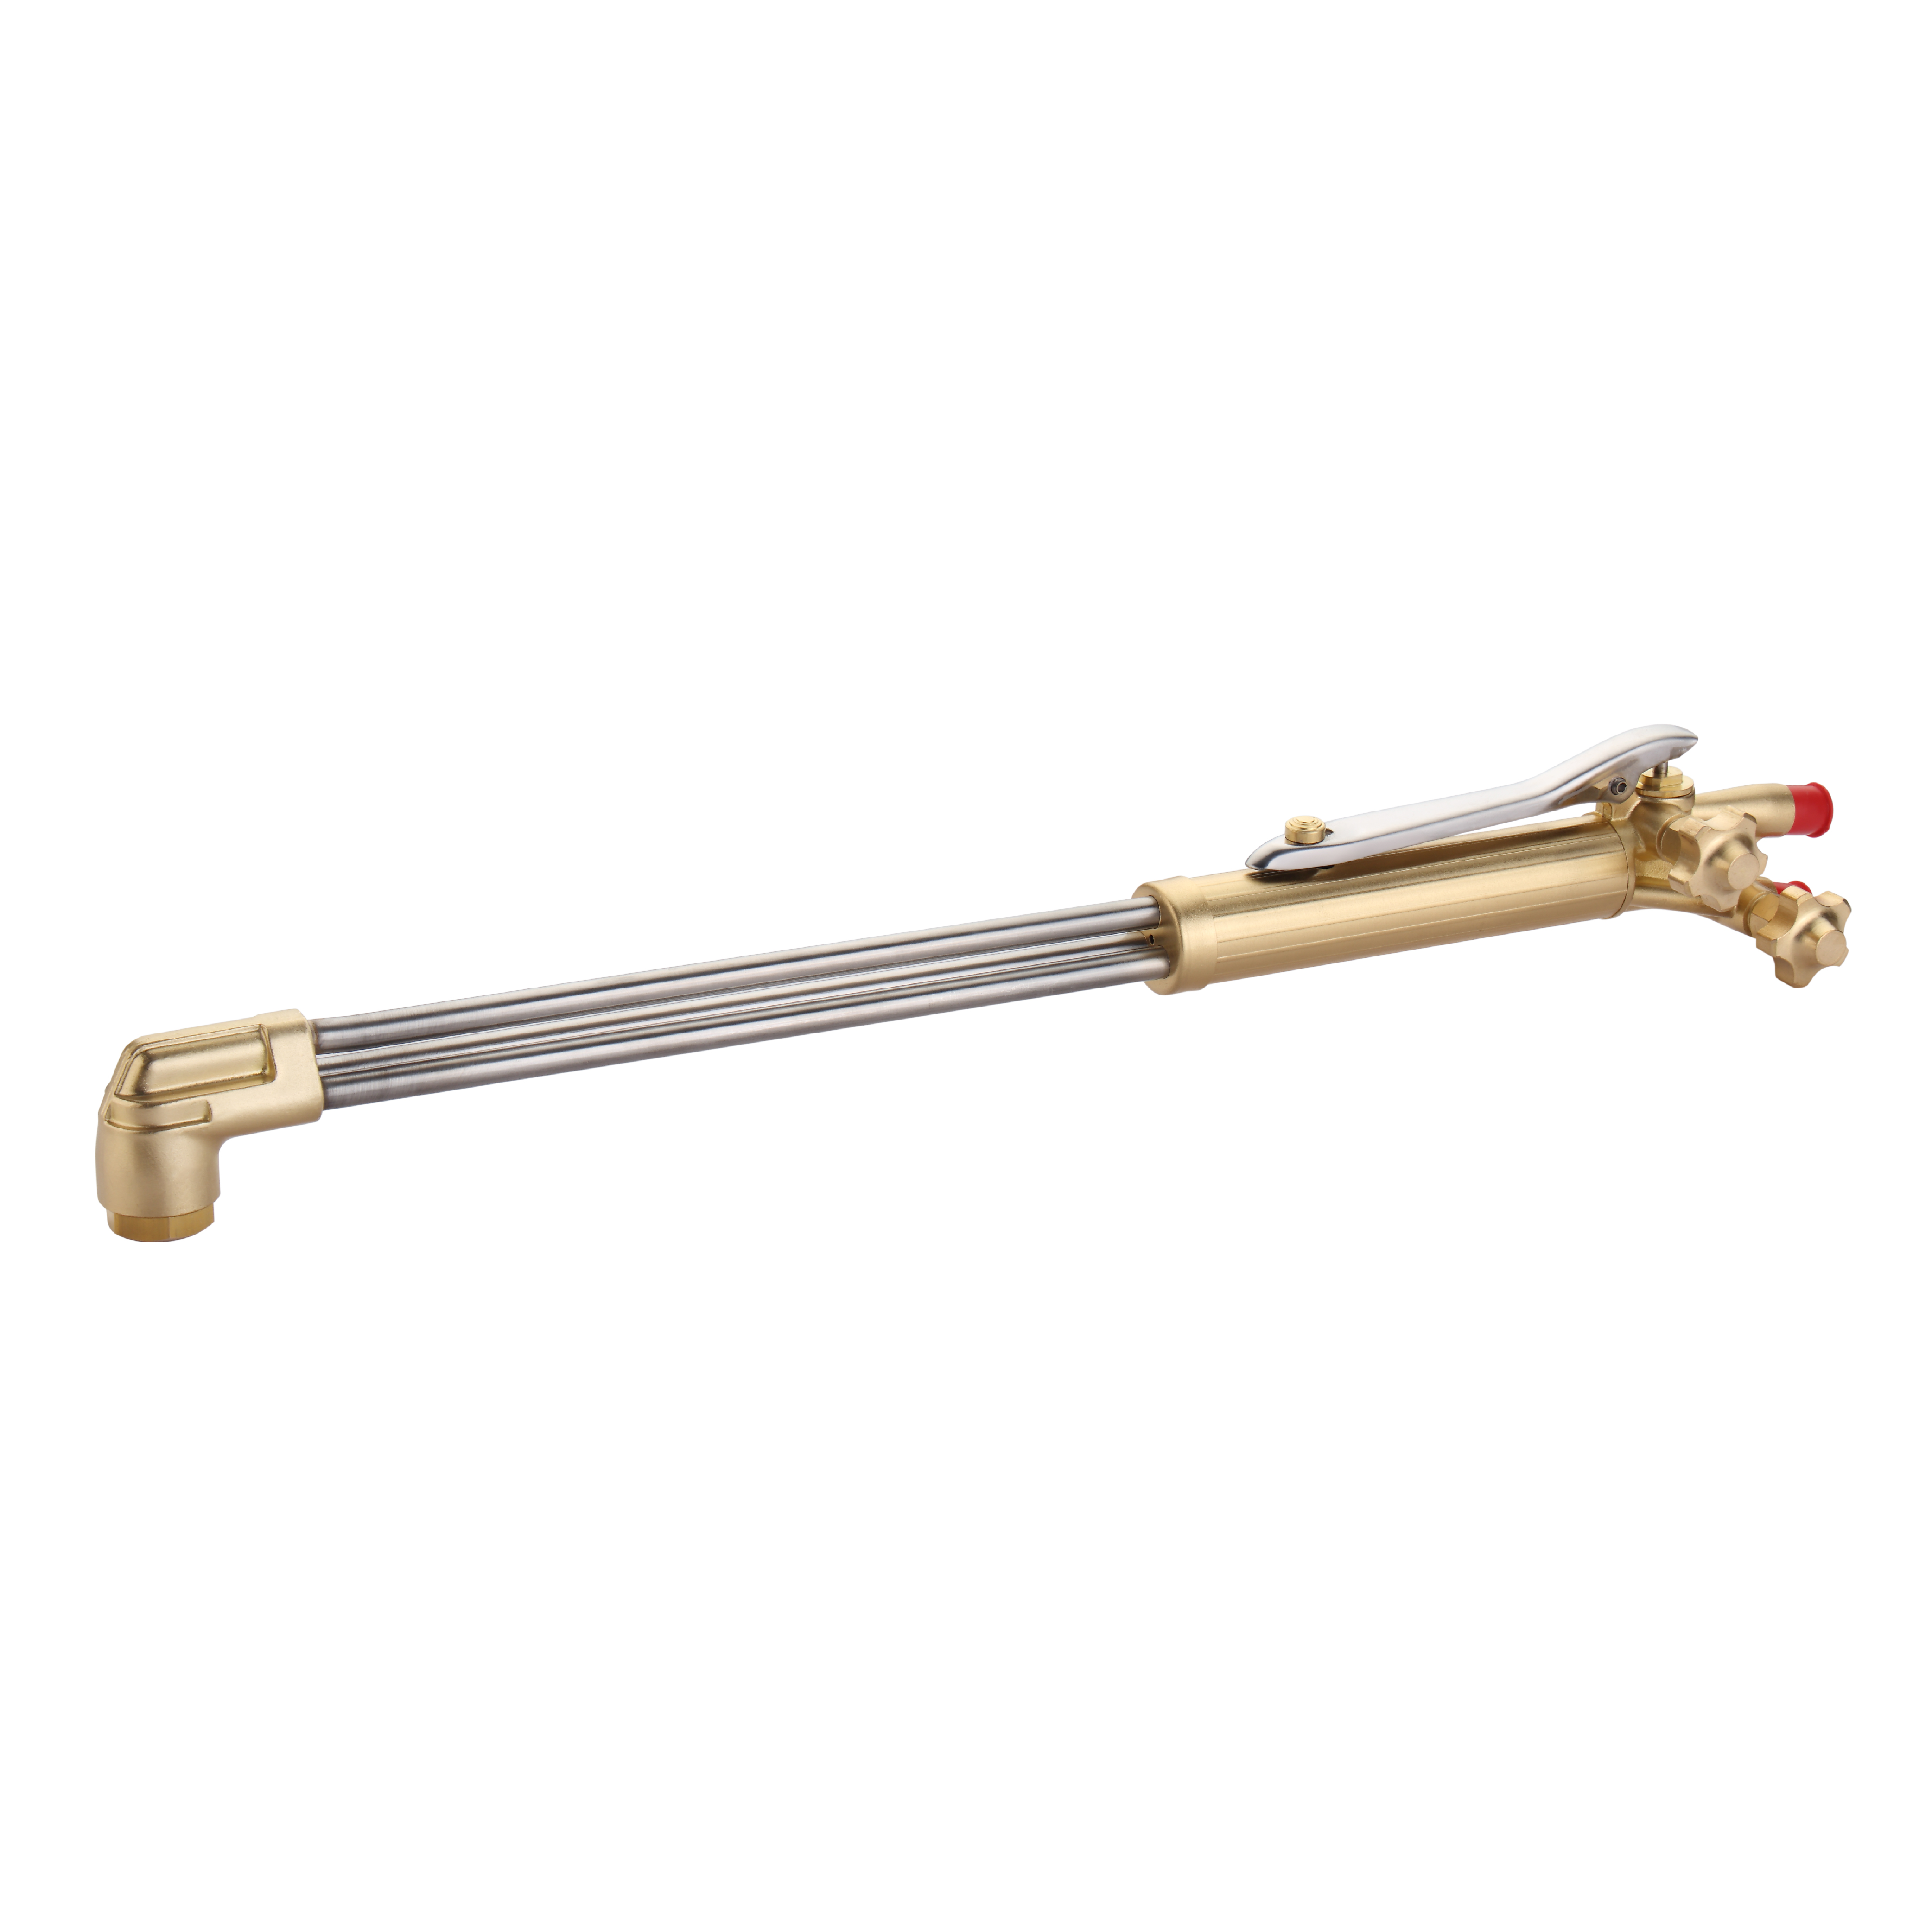
Угол горелки определяет, как именно пламя предварительного нагрева и высокоскоростная струя кислорода проникают в материал. Перпендикулярный угол в 90 градусов остается абсолютным базовым требованием для стандартных прямых распилов толстых листов. Такая вертикальная ориентация обеспечивает эффективную очистку реза струей кислорода и выталкиванием расплавленного шлака вниз. Однако в некоторых случаях требуется намеренный наклон по направлению. Наклон резака вперед в разрез под углом 30–40 градусов помогает предварительно нагреть пропил на более толстых секциях, позволяя реакции начаться быстрее. Скользящие углы, при которых острие направлено назад к завершенному разрезу, обычно используются для определенных процедур прожига или строжки, где смещение материала имеет приоритет над чистым, прямым разрезом.
При настройке стандартной прямой резки мягкой стали операторы должны соблюдать следующие правила позиционирования:
Выровняйте кончик точно под углом 90 градусов к поверхности пластины, используя слесарный угольник для механизированных установок.
Отрегулируйте расстояние так, чтобы внутренние конусы предварительного нагрева располагались чуть выше поверхности пластины, обычно на высоте от 1/8 до 3/16 дюйма.
Поддерживайте этот точный угол и расстояние зазора по всей длине реза, чтобы предотвратить расхождение пропила.
Косые резы сильно усложняют тепловую динамику процесса резания. Увеличение угла горелки для создания скоса под углом 45 градусов физически увеличивает эффективную толщину материала, через которую должен проникнуть поток кислорода. Пластина толщиной 1 дюйм, разрезанная под углом 45 градусов, представляет собой поперечное сечение струи кислорода 1,41 дюйма. Эта физическая реальность требует значительно более низких скоростей движения и более высокого давления кислорода. Вспомогательный предварительный нагрев становится абсолютно необходимым при обработке крутых фасок или тяжелых листов. Использование дополнительной кислородно-кислородной горелки с предварительным нагревом непосредственно перед основной режущей головкой значительно повышает скорость резки за счет повышения температуры основного металла до того, как на него попадет кислород для резки. Эта технология с двумя резаками обеспечивает повышение скорости до 100 % при крутых углах в 70 градусов и до 50 % при других острых углах, предотвращая срыв реза на середине листа.
Ручная резка приводит к естественной человеческой несогласованности, которая ухудшает качество резки. Усталость хвата, микрозаикания и неравномерное дыхание нарушают плавное движение, необходимое для чистого и непрерывного реза. Механизированные гусеничные горелки, устройства для снятия фаски на трубах или профильные станки с ЧПУ полностью исключают эти переменные, обеспечивая контролируемую постоянную скорость перемещения и жесткие зазоры. Устранение несоответствий при ручных операциях требует строгой физической техники. Операторы должны сохранять устойчивый захват, блокировать локти и использовать положение всего тела, чтобы управлять темпом, а не просто двигать запястьями. Использование физических направляющих, прямых кромок или опорных колес помогает имитировать механизированную последовательность, стабилизирует высоту резака и предотвращает погружение наконечника в расплавленную ванну.
Выбор оборудования напрямую влияет на гидродинамику газовых потоков. Конструкция режущего сопла должна идеально соответствовать конкретному топливному газу, используемому в цехе. Ацетилен, пропан, природный газ и пропилен обладают совершенно разными температурами пламени, профилями распределения тепла и соотношением кислорода и топлива. Использование двухсоставной пропановой форсунки с ацетиленом нарушает химический состав пламени, что приводит к обратным вспышкам и ухудшению времени предварительного нагрева. Кроме того, операторы должны строго соотносить размер отверстия сопла с толщиной стальной пластины. Сопло слишком большого размера тратит огромное количество газа, плавит верхние края и создает широкий неаккуратный пропил. Соплу недостаточного размера не хватает объема кислорода и кинетической энергии для удаления расплавленного шлака со дна пропила, что приводит к неполному резу и сильному образованию окалины.
Тип топливного газа | Требования к конструкции сопла | Характеристики предварительного нагрева |
|---|---|---|
Ацетилен | Цельный, с плоской поверхностью, с просверленными отверстиями | Интенсивное, концентрированное тепло, быстрое прокалывание. |
Пропан/СУГ | Двухкомпонентная шлицевая вставка с утопленным кончиком | Широкое распространение тепла, отлично подходит для снятия фасок. |
Природный газ | Двухсекционные, с глубоким углублением, тяжелые канавки для предварительного нагрева. | Более медленное время запуска, очень чистый срез |
Состояние оборудования определяет базовую производительность. Скопление брызг, углеродное загрязнение или повреждение канавок сопла мгновенно искажают высокоскоростную струю кислорода. Искаженная струя создает неровный разрез, неровные линии сопротивления и смещает шлак в одну сторону от разреза. Если сопло физически повреждено ударом наконечника или сильными брызгами, регулировка скорости и угла становится совершенно бесполезной. Регулярный осмотр и очистка отверстий сопел с использованием соответствующих очистителей наконечников являются обязательными для поддержания качества резки и предотвращения турбулентного потока газа. Если очиститель наконечника не проходит плавно через центральное режущее отверстие, насадку следует немедленно выбросить и заменить.
Газокислородная резка имеет явные физические ограничения в отношении общего тепловложения. Небольшие площади поверхности страдают от быстрого термического насыщения, поскольку теплу от пламени предварительного нагрева некуда рассеиваться. Резка мелких деталей, узких полос или близко расположенных друг к другу профилей приводит к ухудшению качества, что в цехах часто называют обрезкой мусора. Материалу не хватает тепловой массы для поглощения и распределения интенсивного тепла, что приводит к серьезному короблению, искривлению и плавлению кромок независимо от идеальных настроек горелки. Когда риски тепловых искажений превышают возможности процесса, для поддержания точности размеров небольших компонентов становятся необходимыми альтернативные технологии, такие как плазменная резка высокой четкости или волоконный лазер.
Чтобы уменьшить искажения при резке меньших профилей с помощью газокислородной резки, программисты и операторы могут использовать специальные методы:
Используйте водяные столы или распылители воды, чтобы быстро закалить пластину за разрезом.
Используйте методы пропуска или цепной резки, чтобы равномерно распределить тепло по всей пластине.
Оставьте небольшие выступы на вложенных деталях, чтобы они оставались прикрепленными к основному каркасу до завершения охлаждения.
Уменьшите интенсивность пламени предварительного нагрева до абсолютного минимума, необходимого для поддержания резки.
Стабильное качество в несколько смен требует стандартизированных и документированных процедур. Предприятия должны проводить строгие проверки параметров для документирования и обеспечения соблюдения графиков скорости, давления и угла. Эти диаграммы должны быть размещены на видном месте и классифицированы по толщине материала, типу резки и типу топлива. Оценка окупаемости инвестиций предполагает сравнение обучения операторов с модернизацией оборудования. Повышение квалификации операторов, работающих вручную, в устойчивом темпе и правильной настройке, улучшает базовое качество. Однако инвестиции в полуавтоматические режущие каретки или гусеничные горелки полностью исключают влияние человеческого фактора на скорость и угол, обеспечивая повторяемую точность и значительно сокращая часы, затрачиваемые на шлифование после резки.
Качество газовой резки зависит от строгой математической зависимости между скоростью движения, углом резака и динамикой кислорода. Неспособность контролировать хотя бы одну из этих переменных неизбежно приводит к дорогостоящим механическим переделкам, браку деталей и расходным материалам. Командам по закупкам и инженерам следует отдать приоритет механизированным режущим кареткам и высококачественным форсункам, предназначенным для конкретного газа, прежде чем пытаться устранить неполадки в технике оператора. Для немедленного улучшения качества резки и сокращения переделок в цехе выполните следующие действия:
Проведите базовый аудит текущего давления газа, уровня чистоты кислорода и состояния регуляторов на всех станциях резки.
Стандартизируйте выбор сопел, удалив из цеха все неподходящие или поврежденные наконечники и выдав новые расходные материалы, предназначенные для конкретного газа.
Проведите хронологическое исследование шлифования после резки, чтобы определить, какие конкретные толщины или операторы требуют больше всего доработок.
Используйте механизированные гусеничные горелки для всех прямолинейных резов шириной более 24 дюймов, чтобы исключить изменение скорости вручную.
Ответ: Слишком быстрое движение сужает пропил и приводит к неполному проплавлению. Слишком медленное перемещение расширяет пропил и вызывает чрезмерное плавление верхней кромки.
A: Для стандартных прямых резов используйте угол 90 градусов. Небольшой угол вперед в 5–10 градусов помогает более тонким материалам продвигать шлак вперед. Угол подъема 30–40 градусов помогает предварительно нагреть более толстые секции.
Ответ: Тяжелый плавленый шлак обычно возникает из-за слишком медленного движения, использования слишком большого режущего сопла или недостаточного давления кислорода для резки.
Ответ: Чистота ниже 99,5% резко снижает скорость реакции окисления. Это вынуждает оператора замедляться и приводит к неровным резам с сильным окалином.
О: Нет. Поврежденное сопло искажает поток кислорода для резки. Поворот горелки только усугубит неравномерный разрез и хаотичную динамику потока газа.
Ответ: Маленьким деталям не хватает массы, чтобы рассеять большое количество тепла, выделяемое при кислородно-топливном процессе. Это приводит к термическому насыщению и неизбежным искажениям, особенно когда разрезы плотно прилегают друг к другу.